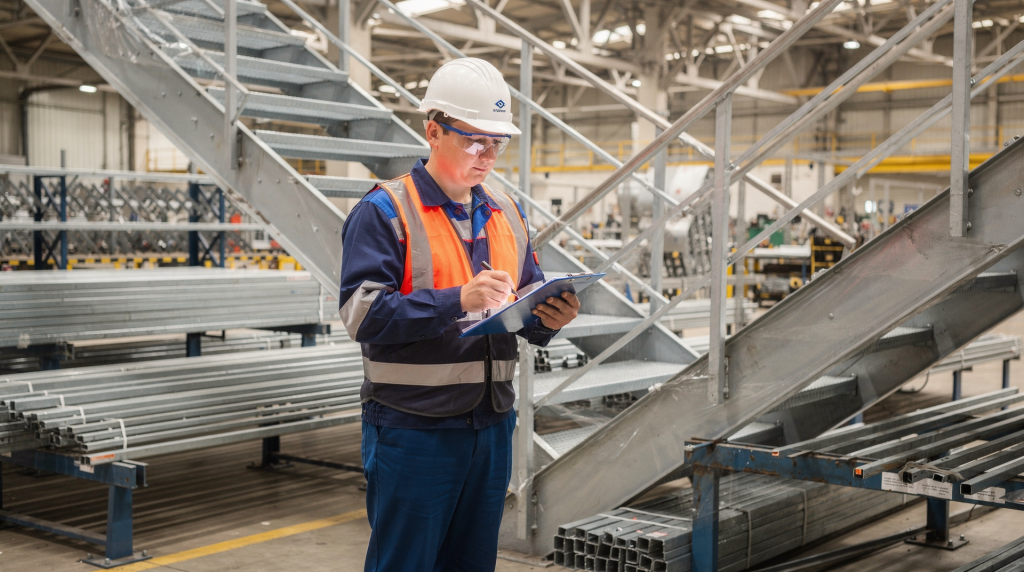
Когда лестница или стремянка покидает заводской цех, за ней тянется невидимый шлейф контрольных операций — от первой проверки металла на складе до финального нагрузочного теста. Именно ОТК превращает разрозненные требования ГОСТов и чертежей в жёсткую, но понятную производственную логику. Без этой системы любой сертификат остаётся просто бумагой.
На практике это означает, что нормативы соблюдаются не постфактум, а встроены в каждый передел: входной контроль, сварку, сборку, окраску. Когда ОТК выстроен грамотно, вероятность критических отклонений — по геометрии, прочности швов, защитному слою — падает кратно. За 14 лет работы на производстве я не раз убеждался: лучше поймать дефект на этапе резки заготовки, чем получить возврат целой партии от заказчика.
Что делает ОТК на производстве лестниц
ОТК — это не финальный шлагбаум перед отгрузкой, а сквозная контрольная линия, которая сопровождает изделие с момента поступления материалов до упаковки. В нормальной системе каждый этап имеет свои точки проверки, и ни одна операция не остаётся без надзора.
Основные задачи ОТК
- проверка входящих материалов и комплектующих — начиная от марки стали и заканчивая пластиковыми заглушками;
- контроль соответствия изделия чертежам и техдокументации — с замерами каждого значимого размера;
- проверка геометрии, сварных соединений и качества покрытия — визуально и инструментально;
- испытания на прочность и устойчивость — статические и, при необходимости, циклические;
- фиксация несоответствий и выпуск только годной продукции — с обязательной регистрацией дефектов;
- подтверждение готовности изделия к отгрузке или сертификационным испытаниям — формирование пакета документов.
Для лестниц это особенно важно, потому что ошибки здесь редко бывают «косметическими». Неверный угол наклона, слабое крепление ступени или недотянутый шов — это уже вопрос безопасности. Помню случай, когда на входе забраковали партию профиля из-за скрытой раковины в стенке: если бы это пропустили, лестницы пошли бы в серию с потенциальным разрывом под нагрузкой.
Какие нормативы обычно учитывает производитель
В России требования к лестницам зависят от их типа: переносные, маршевые, пожарные, строительные, стационарные, бытовые. Но для завода важен не один документ, а связка из стандартов, проекта и процедуры испытаний. Мы всегда держим в уме, что изделие должно соответствовать не только букве ГОСТа, но и реальным условиям эксплуатации — а это часто жёстче формальных допусков.
На что обычно ориентируется производство
| Область контроля | Что проверяют | Почему это важно |
|---|---|---|
| Конструкция | Соответствие чертежам, размерам, углам, шагу ступеней | От этого зависит удобство и безопасность использования |
| Сварка | Внешний вид швов, отсутствие трещин, прожогов, непроваров | Сварной шов несет нагрузку и держит геометрию |
| Прочность | Поведение изделия под статической нагрузкой | Это главный признак надежности конструкции |
| Устойчивость | Отсутствие опрокидывания, скольжения, деформаций | Лестница должна работать в реальных условиях |
| Покрытие | Качество окраски, защита от коррозии | Долговечность и сохранение несущей способности |
| Комплектность | Наличие крепежа, опор, заглушек, паспортов | Без полного комплекта изделие нельзя считать готовым |
Для наружных и пожарных конструкций требования, как правило, жестче. Там важны не только размеры, но и стойкость к погодным воздействиям, стабильность креплений и корректность испытаний. Например, пожарная лестница должна сохранять несущую способность после определённого цикла нагрева — и это проверяется не на бумаге, а в испытательной камере.
Почему заводской ОТК важнее «финальной проверки»
Самая частая ошибка слабого производства — надеяться, что одна итоговая приемка исправит всё, что было упущено ранее. На лестницах это почти никогда не работает. Если проблему не заметить на этапе резки и сварки, потом её уже не «отполировать» краской. Если неверно выбран профиль, то изделие может не пройти испытание по деформации. Если геометрия ушла на стадии сборки, пользователь получит перекошенную лестницу, даже если визуально она выглядит аккуратно.
В моей практике был показательный случай: партия стремянок прошла финальную приёмку, но на складе перед отгрузкой контрольёр заметил, что у нескольких изделий разная высота опорных пяток — буквально 3–4 мм. Вернули в цех, перемерили — оказалось, что на сборочном кондукторе сбился упор. Если бы не поэтапный контроль, эта партия ушла бы к заказчику, и лестницы «танцевали» бы на ровном полу.
Что дает поэтапный контроль
- снижает процент брака — дефект отсекается там, где возник;
- уменьшает перерасход металла и времени — не приходится переделывать готовое изделие;
- помогает стабильно выпускать изделия одной серии — повторяемость параметров от партии к партии;
- облегчает прохождение приемо-сдаточных и периодических испытаний — потому что нет «сюрпризов»;
- защищает производителя от рекламаций и претензий — каждая операция задокументирована.
Именно поэтому хороший ОТК работает не только с готовым изделием, но и с технологией изготовления. Мы регулярно анализируем карты дефектов и корректируем оснастку, если видим системные отклонения.
Как выглядит нормальная схема контроля на производстве
Ниже — практическая логика, по которой устроен грамотный контроль лестниц и стремянок. Это не теория, а живой процесс, который я наблюдаю ежедневно.
1. Входной контроль материалов
Проверяют:
- марки и толщину металла — штангенциркулем, микрометром, спектрометром;
- качество проката и отсутствие дефектов — раковин, закатов, расслоений;
- сертификаты и сопроводительные документы — сверка с заявленными характеристиками;
- состояние крепежа, заглушек, опорных элементов — геометрия, резьба, отсутствие трещин;
- пригодность лакокрасочных материалов — вязкость, срок годности, адгезия к образцу.
Если материал не соответствует ТЗ или сертификату, изделие нельзя считать нормативным даже при идеальной сборке. У нас был случай, когда поставщик прислал профиль с заниженной толщиной стенки — экономия в 0,3 мм, но при нагрузочном тесте такая лестница дала недопустимый прогиб. Партию вернули.
2. Операционный контроль в цехе
На этом этапе ОТК или мастер проверяет:
- размеры заготовок — длину, углы реза, перпендикулярность;
- положение ступеней — шаг, параллельность, соосность;
- симметрию — особенно важно для стремянок и двухсекционных лестниц;
- правильность углов — наклон тетивы, установка опор;
- качество прихваток и сварных соединений — отсутствие кратеров, трещин, смещений;
- отсутствие перекосов до покраски — проверка на плите или стапеле.
Это ключевой этап. Именно здесь можно поймать дефект, который потом приведёт к браку всей партии. Помню, как на одной серии мастер заметил смещение ступени на 3 мм — казалось бы, мелочь, но при испытаниях это дало неравномерное распределение нагрузки и преждевременный износ узла.
3. Контроль после сварки
После сварочных работ проверяют:
- целостность швов — визуально и с помощью шаблонов;
- наличие подрезов, трещин, наплывов — особенно в зонах концентрации напряжений;
- равномерность провара — глубина и форма шва;
- сохранение геометрии — контрольные замеры после остывания;
- отсутствие деформации тетив, рам и опор — проверка на стапеле.
Если изделие повело после сварки, его нужно либо править по технологии, либо списывать. Попытка «дотянуть» изделие силой часто приводит к скрытым дефектам — микротрещинам в зоне термического влияния, которые проявятся только под нагрузкой.
4. Контроль покрытия
Покраска — это не только внешний вид. Для металла она влияет на срок службы напрямую. ОТК проверяет:
- полноту покрытия — отсутствие пропусков, особенно в сварных швах и углах;
- отсутствие потёков, непрокрасов, шагрени;
- подготовку поверхности перед окраской — дробеструйная обработка или грунтовка;
- адгезию — методом решётчатых надрезов или отрывом;
- равномерность слоя — толщиномером;
- отсутствие очагов коррозии до упаковки — даже мелкая точка ржавчины под краской недопустима.
5. Приемочные испытания
Здесь изделие проверяют в условиях, близких к рабочим:
- статическая нагрузка — с перегрузкой 1,25–1,5 от номинала;
- устойчивость — на наклонной плоскости и при боковом смещении;
- жёсткость конструкции — прогиб под контрольным весом;
- поведение креплений — отсутствие люфтов, ослабления;
- отсутствие остаточной деформации после испытаний — замеры до и после.
Для некоторых типов лестниц нагрузочные испытания — обязательная часть подтверждения качества. На заводе это особенно важно, потому что именно испытание показывает, выдерживает ли конструкция реальную работу, а не только «красивая ли она на вид». Я не раз видел, как внешне безупречное изделие разрушалось на 80% от нормативной нагрузки из-за скрытого непровара.
Типовые ошибки, которые ловит ОТК
Опытный ОТК ценен тем, что видит не только явный брак, но и системные проблемы. За годы работы я выработал своеобразный «радар» на повторяющиеся дефекты.
Самые частые нарушения
- неверный шаг ступеней — отклонение от чертежа даже на 5 мм меняет эргономику;
- отклонение от заданного угла наклона — лестница становится круче или положе;
- слабые или неравномерные сварные швы — кратерные незаваренные участки, непровар корня;
- разная высота опор — лестница стоит на трёх точках вместо четырёх;
- несоосность элементов — тетивы не параллельны, ступени «винтом»;
- отсутствие противоскользящих элементов — насечек, рифления, накладок;
- плохая подготовка металла перед окраской — окалина, ржавчина, масляные пятна;
- несоответствие комплектующих проекту — болты не того класса прочности, заглушки не той серии;
- недостаточная жёсткость узлов крепления — люфт в соединениях.
Что бывает из-за этих ошибок
- изделие «гуляет» под нагрузкой — прогибается или скручивается;
- лестница стоит неровно — пользователь инстинктивно компенсирует наклон, растёт утомляемость;
- пользователь быстрее устаёт — неправильный шаг ступеней ломает ритм подъёма;
- возрастает риск срыва или опрокидывания — особенно на высоте;
- изделие не проходит приёмку — возврат партии, потеря времени и денег;
- компания получает рекламацию или возврат партии — удар по репутации.
Самый коварный дефект — несоосность опор, потому что визуально он почти незаметен, но лестница начинает «танцевать» под нагрузкой, и это чувствуется только при использовании.
Как ОТК помогает соблюдать ГОСТ на практике
Самая большая польза ОТК — в переводе формальных требований в проверяемые действия. ГОСТ говорит: «Конструкция должна быть прочной и устойчивой». Для технолога это абстрактная формулировка. Для ОТК — конкретный набор операций.
Простой пример
Возьмём типовую стремянку по ГОСТ Р 58753. Норматив требует определённой геометрии и прочности. Наш ОТК превращает это в чек-лист:
- измерить длину, ширину, высоту, угол наклона — с точностью до миллиметра и градуса;
- сравнить с чертежом — допуски на каждый размер прописаны в карте контроля;
- проверить швы шаблонами и визуально — катет, длина, отсутствие дефектов;
- провести контрольную нагрузку — 150 кгс на ступень с выдержкой 5 минут;
- зафиксировать результат в журнале или акте — с подписью контролёра;
- не пропустить изделие с отклонениями — бракованная единица изолируется до анализа причин.
Так норматив превращается в рабочий стандарт цеха. И это работает для любой конструкции: пожарной, маршевой, строительной. Важно, чтобы методика контроля была прописана заранее, а не придумывалась на ходу.
Какие документы должны сопровождать изделие
Без бумажного следа контроль качества превращается в мнение конкретного человека. На производстве это недопустимо. Я всегда говорю: если дефект не зафиксирован, его не существует для системы — и он обязательно повторится.
Обычно нужны:
- конструкторская и рабочая документация — чертежи, спецификации;
- карта контроля — перечень контрольных точек с допусками;
- журнал входного контроля — отметки о приёмке материалов;
- протоколы испытаний — с графиками нагрузок и деформаций;
- акт приёмки партии — сводный документ о годности;
- паспорт изделия — с основными характеристиками и отметкой ОТК;
- маркировка или идентификационный номер — для прослеживаемости;
- сведения о применённых материалах и комплектующих — номера партий, сертификаты.
Если изделие не задокументировано, доказать соблюдение норм будет сложно даже при хорошем фактическом качестве. А при возникновении спорной ситуации с заказчиком именно эти бумаги становятся главным аргументом.
Чек-лист для ОТК: что проверить перед выпуском лестницы
- соответствует ли изделие чертежу — все размеры в допусках;
- выдержаны ли размеры и углы — проверка рулеткой, угломером, шаблонами;
- нет ли перекосов и деформаций — контроль на плите;
- качественно ли выполнены сварные швы — визуально и с помощью мерительного инструмента;
- нет ли трещин, прожогов, непровара — особенно в ответственных узлах;
- надежны ли узлы крепления — затяжка болтов, отсутствие люфтов;
- есть ли противоскользящие элементы — насечки, рифление, накладки;
- ровно ли нанесено покрытие — без потёков и пропусков;
- выдерживает ли изделие контрольную нагрузку — тест с перегрузкой;
- оформлены ли паспорт и протокол проверки — подписи, даты;
- промаркировано ли изделие — бирка, номер партии;
- укомплектована ли партия полностью — все элементы на месте.
Этот список — не формальность. Каждый пункт вытекает из реальных проблем, которые мы когда-либо выявляли. Пропуск хотя бы одного может привести к тому, что лестница не пройдёт приёмо-сдаточные испытания у заказчика.
Что особенно важно для производителя в России
Российское производство лестниц работает в условиях, где цена ошибки высока: изделие может использоваться на стройке, в промышленности, в коммунальном хозяйстве или в быту. Везде разные сценарии нагрузки, но ожидание одно — безопасность. И климатический фактор нельзя сбрасывать со счетов: перепады от -40 до +40, влажность, транспортировка по разбитым дорогам.
Поэтому заводской ОТК должен учитывать:
- реальное применение изделия — не абстрактный тест, а имитация рабочей нагрузки;
- запас прочности, а не минимальный допуск — мы закладываем коэффициент 1,5–2 по критическим узлам;
- устойчивость к влажности, перепадам температуры и транспортировке — покрытие должно выдерживать удары и вибрацию;
- качество сборки не в одном экземпляре, а в серии — проверка стабильности параметров;
- повторяемость параметров от партии к партии — чтобы заказчик получал предсказуемый продукт.
Если всё держится только на «удачном образце», это не производство, а случайность. У нас был опыт, когда партия лестниц, успешно прошедшая заводские испытания, начала ржаветь через месяц эксплуатации на побережье — пришлось полностью пересматривать систему подготовки поверхности и тип ЛКМ. Теперь мы обязательно тестируем образцы в камере соляного тумана для изделий, предназначенных в агрессивные среды.
Как понять, что ОТК на заводе действительно работает
Есть несколько признаков, которые бросаются в глаза при первом же аудите производства. Я их делю на «хорошие» и «плохие» — и это не теория, а наблюдения с десятков заводов, где мне доводилось бывать.
Хорошие признаки
- у каждого изделия есть маршрут контроля — последовательность операций с отметками;
- дефекты не скрывают, а регистрируют — журнал брака открыт и анализируется;
- испытания проходят по утверждённой методике — с протоколами и графиками;
- размеры проверяются не «на глаз», а инструментом — поверенным и аттестованным;
- бракованные изделия отделяются до упаковки — лежат в изоляторе брака с бирками;
- персонал понимает, зачем нужна каждая операция — а не просто «так положено»;
- контролируют не только готовый продукт, но и процесс — технологическую дисциплину.
Плохие признаки
- приёмка только визуальная — «я смотрю, вроде нормально»;
- нет журналов и протоколов — все на словах;
- одинаковые дефекты повторяются из партии в партию — никто не ищет причину;
- замечания «устраняют» без анализа причины — подкрасили, подварили, забыли;
- испытания проводят формально — нагрузку не выдерживают, датчики не калиброваны;
- производственные и контрольные функции смешаны без разделения ответственности — мастер сам себя проверяет.
Если вы видите второй набор признаков, то перед вами не система качества, а имитация. И лестницы с такого завода могут быть опасны, даже если внешне выглядят прилично.
Вывод
Заводской ОТК — это не формальность и не «отдел для галочки». В производстве лестниц он выполняет роль фильтра, который не даёт выйти наружу опасным ошибкам в геометрии, сварке, материалах и нагрузочной способности. За 14 лет я убедился: качество не появляется в финале, оно закладывается на каждом этапе — и ОТК это качество не создаёт, а подтверждает и гарантирует.
Если ОТК выстроен правильно, производитель не просто выпускает изделие, а подтверждает его соответствие нормам на каждом этапе. Для заказчика это означает понятную вещь: лестница сделана не случайно, а по контролируемой технологии, где безопасность заложена в процесс, а не проверяется уже после проблемы.
FAQ
Зачем ОТК на заводе, если есть готовый чертеж?
Чертёж показывает, как изделие должно выглядеть в идеале. ОТК проверяет, получилось ли это на практике и не ушло ли изделие в брак на этапе изготовления. Я не раз сталкивался с ситуациями, когда по чертежу всё верно, а в металле — отклонения из-за оснастки или человеческого фактора.
Можно ли ограничиться только финальной приемкой?
Нет. Многие дефекты возникают раньше — при резке, сварке, сборке и покраске. Финальная проверка их уже не исправит, она может только зафиксировать брак. А это потеря времени, материалов и, возможно, срыв сроков поставки.
Что чаще всего приводит к браку лестниц?
Перекосы геометрии, слабые сварные швы, ошибки в размерах, неверный подбор металла и плохая подготовка поверхности перед окраской. В моей практике лидируют именно геометрические отклонения — они самые массовые и самые критичные для безопасности.
Почему испытания под нагрузкой обязательны?
Потому что они показывают, как изделие ведёт себя в реальной работе: держит ли нагрузку, деформируется ли и сохраняет ли устойчивость. Внешний вид может быть обманчив — я видел лестницы с идеальной окраской, которые разрушались при 70% от нормативной нагрузки из-за скрытого непровара.
Что важнее для ОТК: документы или фактическая проверка?
Оба элемента важны и неразрывны. Без фактической проверки документ ничего не доказывает — это просто бумага. А без документов качество невозможно подтвердить и воспроизвести в партии — нет прослеживаемости, нет анализа, нет улучшений. Это как два крыла: на одном не взлетишь.